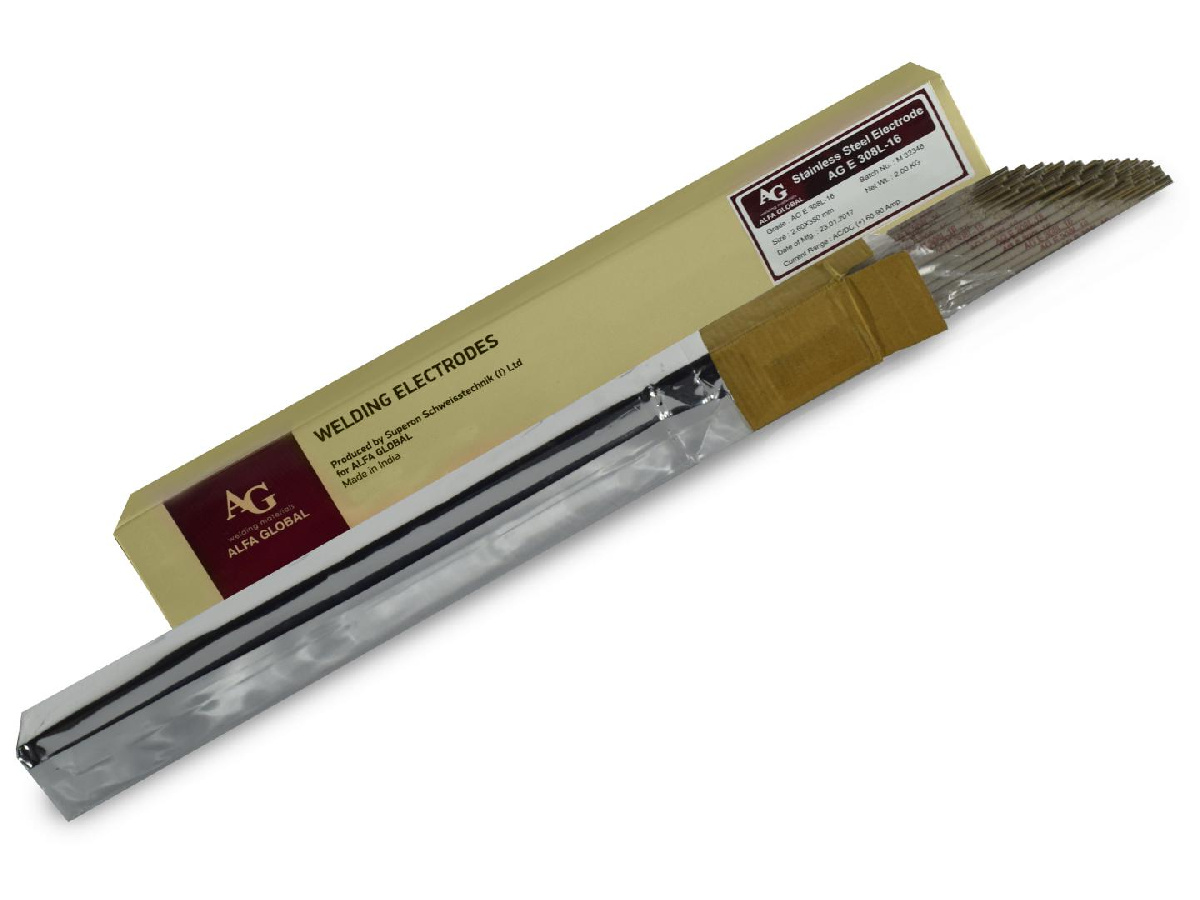
Сварочные электроды для сварки нержавеющих сталей AG E 308H-15.
Электроды сварочные предназначены для ручной дуговой сварки во всех пространственных положениях для сварки коррозионностойких хромоникелевых сталей марок 08Х18Н10, 12Х18Н9, AISI 304, 304H и им подобных, когда к металлу шва не предъявляют жесткие требования стойкости к межкристаллитной коррозии. Обеспечивает нержавеющий наплавленный слой типа AISI 308H.
Разработан специально для объектов, эксплуатирующихся при повышенных температурах (до 700°C). Обладает высокими сварочно-технологическими свойствами при сварке на вертикальной плоскости и в потолочном положении, отличается повышенной устойчивостью против горячих трещин и пор.
Обладает высокими сварочно-технологическими свойствами при сварке на вертикальной плоскости и в потолочном положении, отличается повышенной устойчивостью против горячих трещин и пор. Содержание феррита в наплавленном металле в исходном после сварки состоянии составляет 1...3% (FN 2-5).
Разработан специально для объектов, эксплуатирующихся при повышенных температурах (до 700°C).
Электроды с сердечником из черных металлов с покрытием из тугоплавкого материала.
Классификация по AWS E 308H-15. Применяются для сварки для сварки высоколегированных коррозионно-стойких сталей.
Типичные механические свойства сварочных электродов AG E 308H-15
|
Предел текучести:
|
430 МПа
|
|
Предел прочности:
|
600 МПа
|
|
Относительное удлинение:
|
45%
|
|
Ударная вязкость, KCU +20°C
|
95 Дж/см2
|
Типичный химический состав электродов AG E 308H-15 %
|
C
|
Si
|
Mn
|
S
|
P
|
Cr
|
Ni
|
Mo
|
Cu
|
Nb
|
V
|
N
|
0.04-
0.08
|
1.00
Max.
|
0.50-
2.5
|
0.03
Max.
|
0.04
Max.
|
18.0-
21.0
|
9.0-
11.0
|
0.75
Max.
|
0.75
Max.
|
-
|
-
|
-
|
Информация для заказа сварочных электродов Alfa Global E 308H-15
Выпускаемые диаметры: 2,0мм; 2,6мм; 3,2мм;4,0мм; 5,0мм
Упаковка: 2кг Коробка:2 кг х 5 :10кг
|
Артикул
|
Наименование
|
Складская программа
|
Сертификация
НАКС
|
|
A-3-308H15-25-2
|
Электроды сварочные AG E 308H-15 d= 2,5*350 2,0кг VAC-PAC
|
склад
|
|
|
A-3-308H15-32-2
|
Электроды сварочные AG E 308H-15 d= 3,2*350 2,0кг VAC-PAC
|
склад
|
|
|
A-3-308H15-40-2
|
Электроды сварочные AG E 308H-15 d= 4,0*350 2,0кг VAC-PAC
|
склад
|
|

 Уфа, ул. Генерала Панфилова, 9
 ПН-ПТ: 08:00-18:00СБ-ВС: выходной